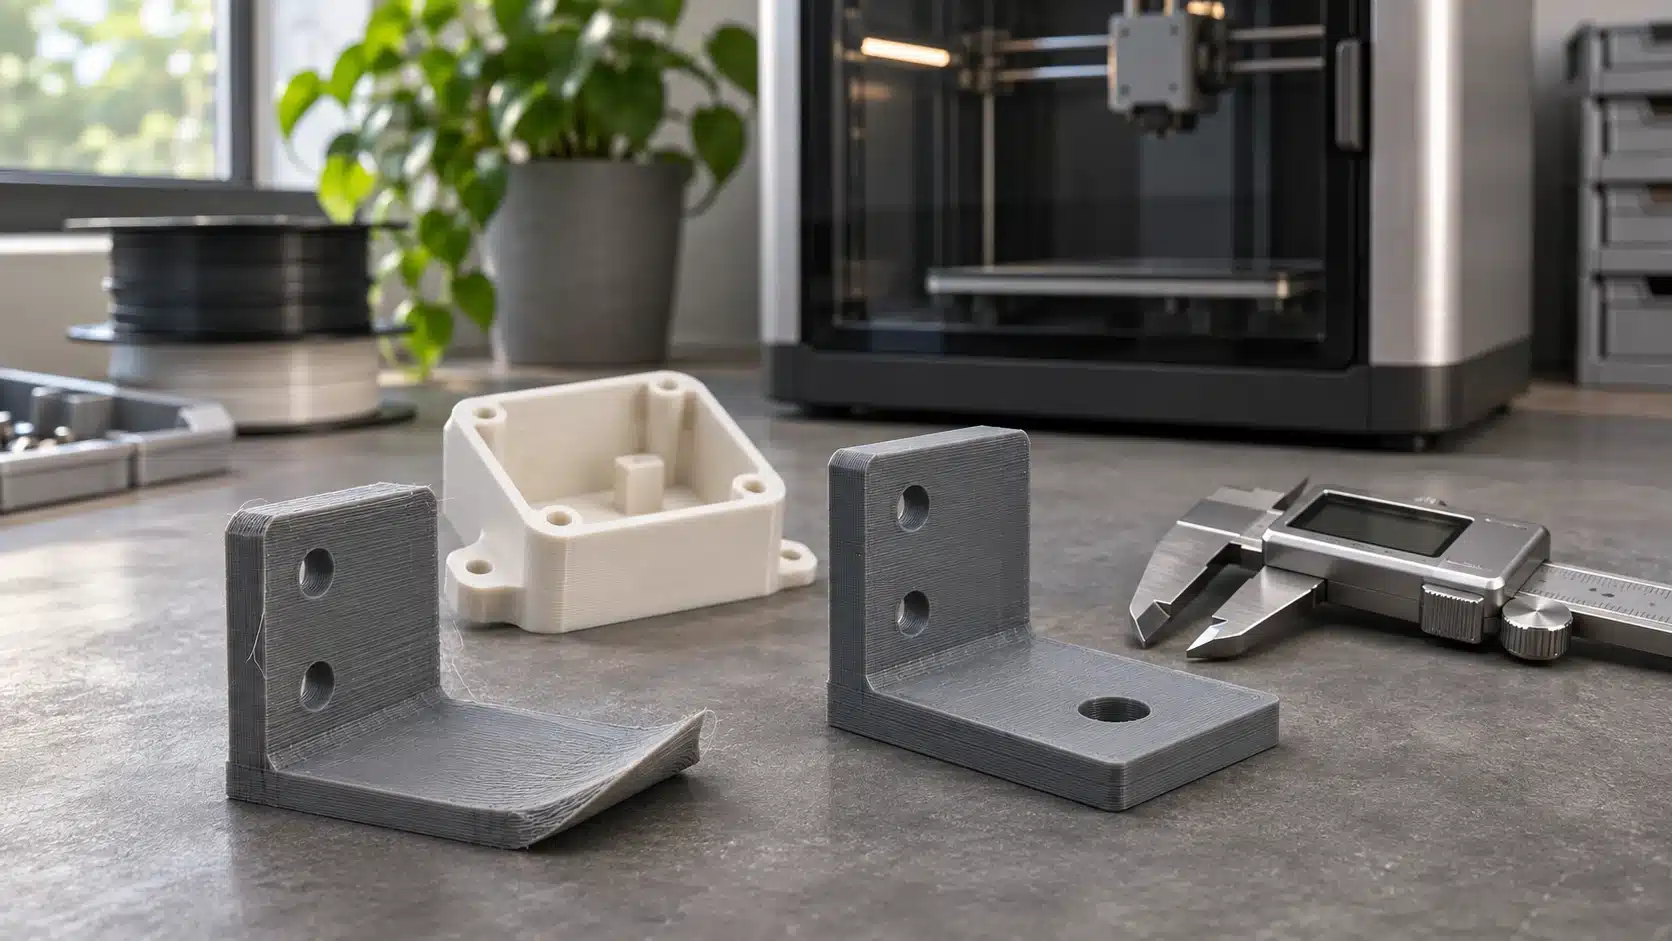
Die Außenmaße stimmen, aber die Schraube geht nicht durch die Bohrung. Dieses Fehlerbild lässt sich nicht zuverlässig lösen, indem Sie das ganze Modell größer skalieren. Dabei verändern Sie auch Außenkonturen, Lochabstände und alle anderen Maße.
Trennen Sie zuerst drei Fragen: Ist die Öffnung überall zu klein, nur am Boden eingeengt oder an der Oberseite unrund? Danach lässt sich entscheiden, ob Geometrie, Druckvorbereitung oder die erste Schicht angepasst werden sollte.
Das Fehlerbild bestimmt den nächsten Schritt
| Beobachtung | Mögliche Ursache | Gezielter Test |
|---|---|---|
| Nur der Eingang auf der Bauplatte ist zu eng | Ausgequetschte erste Schicht oder Elefantenfuß | Loch an beiden Enden vergleichen; erste Schicht prüfen |
| Bohrung mit senkrechter Achse ist durchgehend zu klein | Innenkontur, Materialfluss oder Materialschrumpfung | Mehrere Lochgrößen mit demselben Profil testen |
| Waagerechte Bohrung ist oben abgeflacht | Durchhang an der frei gedruckten Oberseite | Andere Ausrichtung oder druckgerechte Öffnungsform vergleichen |
| Alle Maße sind im gleichen Verhältnis falsch | Einheit oder Skalierung der Datei | Bekanntes Gesamtmaß bereits im Slicer kontrollieren |
Nennmaß, Spiel und Toleranz auseinanderhalten
Eine 5-mm-Schraube und eine im Modell exakt 5 mm große Öffnung ergeben noch keine sichere Montage. Für eine leichtgängige Verbindung braucht die Öffnung ein passendes Spiel. Die Fertigungstoleranz beschreibt dagegen, wie weit das hergestellte Maß vom Sollmaß abweichen darf. Beides muss zur Funktion passen.
Es gibt dafür keinen universellen Zuschlag. Material, Lochgröße, Druckrichtung und Profil beeinflussen das Ergebnis. Für die Grundregeln zu Öffnungen und Wandabständen hilft der Leitfaden zur druckgerechten Konstruktion.
Mit einer kleinen Lochreihe zur passenden Einstellung
- Gegenstück festlegen: Prüfen Sie mit der tatsächlich verwendeten Schraube, dem Stift oder dem Lager. Notieren Sie, ob das Teil frei gleiten, geführt werden oder fest sitzen soll.
- Prüfstück vorbereiten: Verwenden Sie mehrere leicht unterschiedliche Öffnungen. Wandaufbau, Lochrichtung und Material sollen dem späteren Bauteil entsprechen.
- Profil beibehalten: Ändern Sie zunächst nur die Öffnung oder eine gezielte Innenkontur-Korrektur. Die Bezeichnungen und Vorzeichen solcher Slicer-Einstellungen können sich unterscheiden; kontrollieren Sie die Vorschau.
- Ergebnis übertragen: Wählen Sie die passende Variante und prüfen Sie sie noch einmal am vollständigen Bauteil. Eine Korrektur für ein kleines Loch muss nicht für jeden Durchmesser passen.
Wann die erste Schicht oder die Druckrichtung entscheidend ist
Ist die Öffnung nur direkt an der Druckplatte verengt, behandeln Sie zuerst den Düsenabstand und die erste Schicht. Eine globale Maßkorrektur würde die Ursache verdecken. Bei waagerechten Bohrungen kann eine andere Ausrichtung oder eine oben abgeschrägte Öffnung den Durchhang verringern.
Muss eine Bohrung nachträglich auf Maß gebracht werden, braucht sie ausreichend Material und eine geeignete Bearbeitungsmöglichkeit. Das sollte bereits in der Konstruktion vorgesehen sein. Weitere Zusammenhänge erklärt der Ratgeber zur Maßhaltigkeit und zu kleinen Innenkonturen am X1C.
Passkritische Teile beauftragen
Geben Sie zur vorhandenen Datei an, welches Gegenstück passen soll und welches Spiel oder Toleranzfenster erforderlich ist. Ein geprüftes Muster ist bei mehreren gleichen Teilen sinnvoll. Den Teilepreis erhalten Sie im Online-Kalkulator; technische Anforderungen können Sie über das Anfrageformular beschreiben.
Fachlicher Hintergrund: Prusa zu Toleranzen und Druckrichtung.
Häufige Fragen
Soll ich bei zu kleinen Bohrungen das gesamte Modell größer skalieren?
Nur wenn tatsächlich alle Maße wegen einer falschen Skalierung im gleichen Verhältnis abweichen. Bei lokal zu kleinen Öffnungen würden sonst auch passende Außenmaße und Lochabstände verändert.
Welchen Zuschlag braucht eine gedruckte Bohrung?
Das hängt von Durchmesser, Material, Druckrichtung, Profil und gewünschter Passung ab. Eine kleine Lochreihe mit dem tatsächlichen Gegenstück ist aussagekräftiger als ein pauschaler Zuschlag.
Warum ist die Bohrung nur an der Unterseite zu eng?
Eine verbreiterte erste Schicht kann die Öffnung am Druckbett verengen. Vergleichen Sie beide Enden der Bohrung und prüfen Sie Düsenabstand, Betttemperatur und eine passende Elefantenfuß-Korrektur.