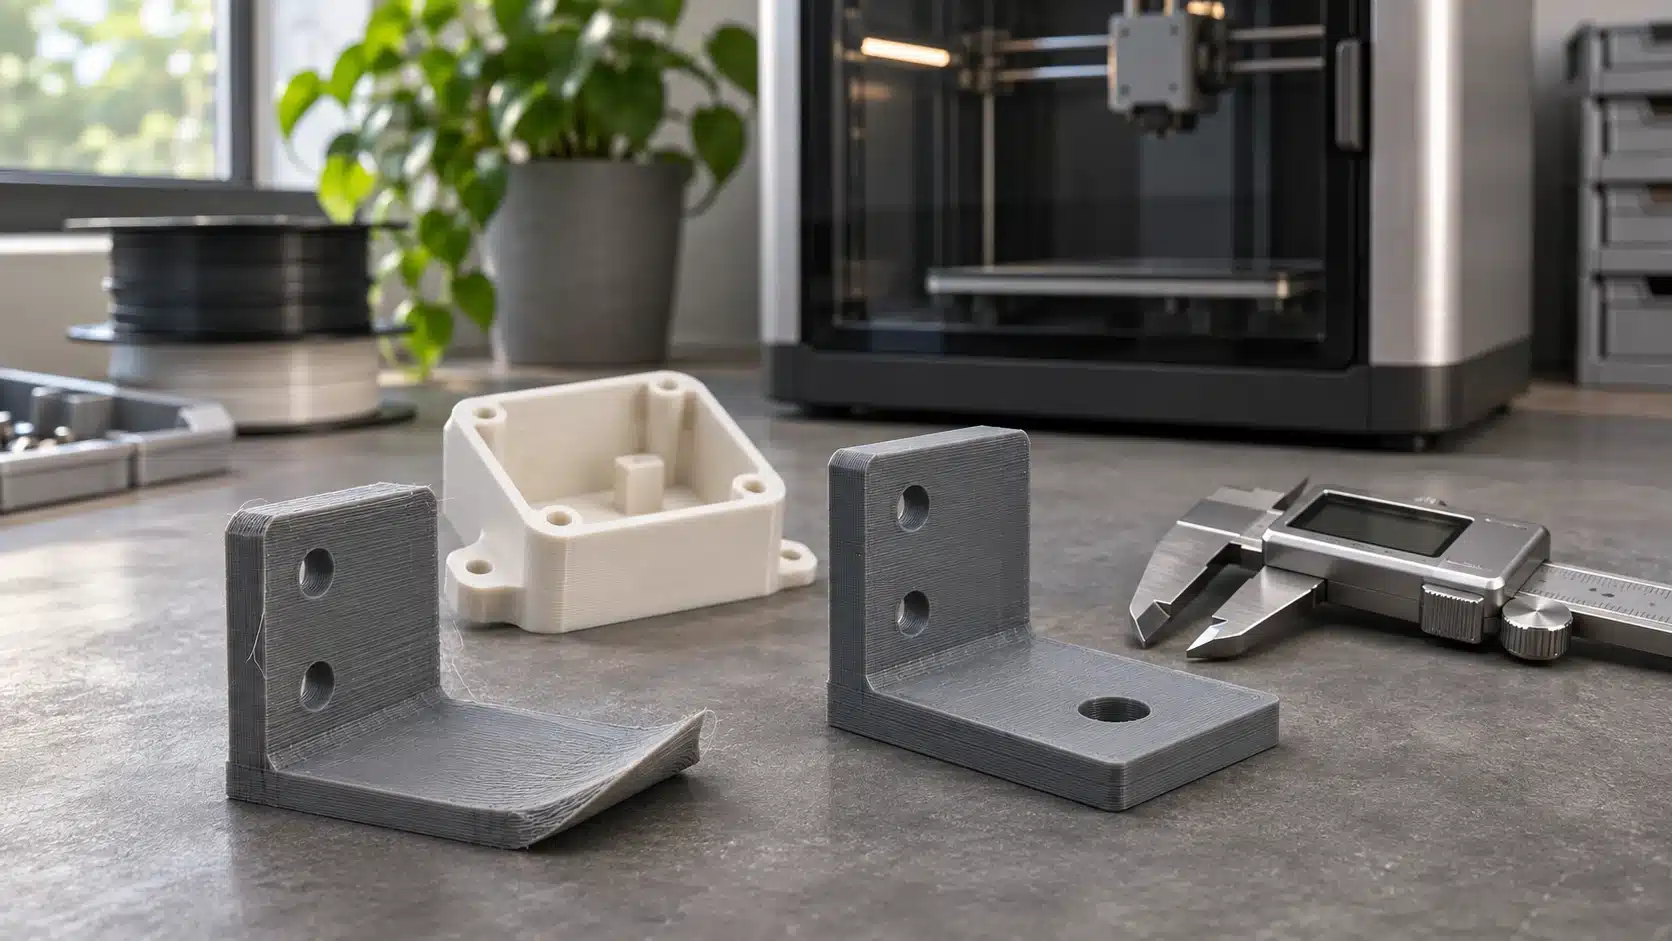
Viele Qualitätsprobleme sehen unterschiedlich aus, haben aber denselben Kern: Temperaturführung ist nicht stabil. Diese Fragen bringen es auf den Punkt: Warum lösen sich bei meinem Bambu Lab Druck die einzelnen Layer schlecht voneinander, und wie verbessere ich die Layerhaftung? Wie kann ich die Temperaturprofile für verschiedene Materialien optimal einstellen? Welche Lagerbedingungen verlängern die Haltbarkeit von PA-Filament? Wie kann ich die Druckparameter anpassen, um die Oberflächenqualität bei CF-Verstärktem Material zu verbessern? Welche Tipps gibt es zur Vermeidung von Warping bei PA-Material? Wie kann ich die Lebensdauer meiner Druckdüse verlängern?
Ich würde Temperaturprofile wie ein Produktionswerkzeug behandeln: nicht “ein Wert”, sondern ein abgestimmtes System aus Düse, Bett, Umgebung und Kühlung. Wenn das System stimmig ist, werden Layerhaftung, Oberfläche und Verzug gleichzeitig besser. Wenn es nicht stimmig ist, kannst du dich an einzelnen Parametern wund drehen.
Layerhaftung: Warum “mehr Temperatur” nicht immer die Lösung ist
Warum lösen sich bei meinem Bambu Lab Druck die einzelnen Layer schlecht voneinander, und wie verbessere ich die Layerhaftung? Schlechte Layerhaftung entsteht oft, wenn die Schichten nicht genügend miteinander verschmelzen oder wenn das Material beim Ablegen zu schnell auskühlt. Die reflexartige Lösung ist “Temperatur hoch”. Das kann helfen, kann aber auch Nebenwirkungen bringen: Fäden, matte Oberfläche, Maßdrift oder Überhänge werden schlechter. Der bessere Ansatz ist: Temperatur plus Abkühlung so abstimmen, dass die Schichten genug Zeit und Energie zum Verbinden haben, ohne dass alles weich wird.
Temperaturprofile sauber einstellen: So denke ich darüber nach
Wie kann ich die Temperaturprofile für verschiedene Materialien optimal einstellen? Ich würde es in drei Ebenen teilen: (1) Düsenzone für Fluss und Layerbindung, (2) Bettzone für Haftung und Spannungsmanagement, (3) Kühlung/Umgebung für kontrolliertes Abkühlen. Wenn du nur Ebene 1 veränderst, aber Ebene 3 chaotisch ist, bleibt die Qualität schwankend.
- Ebene 1: Düse entscheidet, ob Material sauber fließt und Layer verbinden.
- Ebene 2: Bett hält den Start stabil und reduziert frühe Schrumpfspannung.
- Ebene 3: Kühlung/Umgebung entscheidet, ob das Teil gleichmäßig abkühlt oder sich verzieht.
PA-Warping vermeiden: Temperatur ist wichtig, aber Gleichmäßigkeit ist wichtiger
Welche Tipps gibt es zur Vermeidung von Warping bei PA-Material? Warping bei PA ist fast immer Schrumpfspannung plus ungleichmäßige Abkühlung. Du willst also zwei Dinge: Spannungsaufbau reduzieren und die Abkühlung gleichmäßiger machen. Das erreichst du oft schneller über stabile Umgebung und sinnvolle Bauteilgeometrie als über “noch heißer”.
Praktisch heißt das: Kontaktfläche und First-Layer-Prozess müssen sitzen, Temperaturgradienten im Teil müssen klein werden, und du solltest Geometrien vermeiden, die Spannung “einsperren” (scharfe Innenkanten, dicke Materialklötze an Ecken, extreme Wandstärken-Sprünge).
PA-Filament: Haltbarkeit beginnt bei Lagerbedingungen
Welche Lagerbedingungen verlängern die Haltbarkeit von PA-Filament? PA nimmt Feuchtigkeit auf, und das wirkt sich direkt auf Oberfläche, Maßhaltigkeit und Layerhaftung aus. Für reproduzierbare Ergebnisse brauchst du eine definierte, trockene Lagerung und idealerweise eine definierte trockene Nutzung. Wenn PA “irgendwo rumsteht”, ist es eher Zufall, ob der Druck heute so aussieht wie letzte Woche.
CF-Verstärkt: Oberfläche verbessern, ohne die Vorteile zu verlieren
Wie kann ich die Druckparameter anpassen, um die Oberflächenqualität bei CF-Verstärktem Material zu verbessern? CF-Materialien wirken oft matter und “technischer” in der Oberfläche, aber sie zeigen Prozessschwankungen trotzdem. Eine ruhige Oberfläche erreichst du weniger über extremes Feintuning, sondern über Stabilität: trockenes Filament, saubere Temperaturführung und keine hektischen Wechsel zwischen “zu heiß” und “zu kalt”. Wenn du CF-Teile für Kleinserien druckst, ist Konstanz wichtiger als das letzte Prozent Optik.
Düse schonen: Was in der Praxis wirklich die Lebensdauer erhöht
Wie kann ich die Lebensdauer meiner Druckdüse verlängern? Der größte Düsensparer ist ein Prozess, der nicht ständig ins Extrem läuft. Abrasive Filamente, unnötig hohe Temperaturen, unnötig viel Reibung und “Dreck” im Filament sind die Dinge, die Düsen schneller altern lassen. Wenn du CF-Materialien druckst, lohnt sich generell ein sauberer, stabiler Betrieb besonders, weil du sonst schleichend Maßhaltigkeit verlierst, ohne es sofort zu merken.
Ich würde außerdem immer über Output-Kontrolle denken: Wenn Bohrungen und Konturen plötzlich minimal größer werden oder Details weicher wirken als vorher, kann das ein Hinweis auf Verschleiß sein. Dann sparst du am meisten Zeit, wenn du nicht “alles neu kalibrierst”, sondern zuerst die naheliegenden Verschleiß- und Materialfaktoren checkst.
Funktionsteile nach Ihrer Datei fertigen lassen
|
Wir fertigen aus PLA+, ASA und PA12-CF. Mit fertiger 3D-Datei berechnen Sie den Teilepreis online. Für mehrere Modelle steht der Bulk-Kalkulator bereit. Materialien und Bestellablauf finden Sie im Service-Überblick. Teilepreis berechnen |
FAQ
Warum kann Layerhaftung schlecht sein, obwohl das Teil “gut aussieht”?
Weil Oberfläche und innere Verschmelzung nicht dasselbe sind. Ein Teil kann optisch sauber sein, aber durch zu schnelle Abkühlung oder zu wenig Energie an der Kontaktzone trotzdem schwache Layerbindung haben.
Was ist bei PA der häufigste Warping-Treiber?
Ungleichmäßige Abkühlung und Schrumpfspannung. Wenn Umgebung und Geometrie nicht “spannungsfreundlich” sind, hilft reine Temperaturerhöhung oft nur begrenzt.
Woran erkenne ich Düsenverschleiß am Ergebnis?
Wenn Konturen schleichend ungenauer werden, Bohrungen anders ausfallen oder Details weicher wirken als gewohnt, kann das ein Hinweis auf Verschleiß sein, besonders bei abrasiven Materialien.
Der Überblick zu Druckfehlern hilft, Temperatur von anderen Ursachen zu trennen. Vor weiteren Profiländerungen lohnt sich außerdem die Kontrolle des Filamentzustands.
Autor