
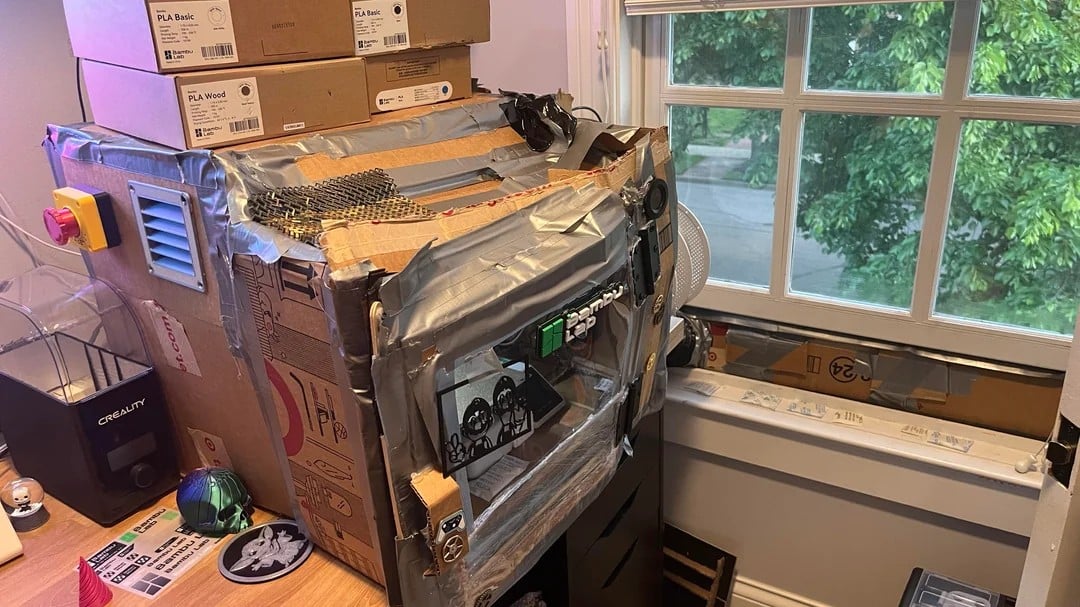
Das gezeigte Setup stammt nicht aus unserer Fertigung. Genau deshalb ist es so stark: Duct-Tape Engineering im 3D-Druck zeigt auf einen Blick, was viele Unternehmen mit teuren Desktop-Druckern gern überspringen – echtes Prozessverständnis.
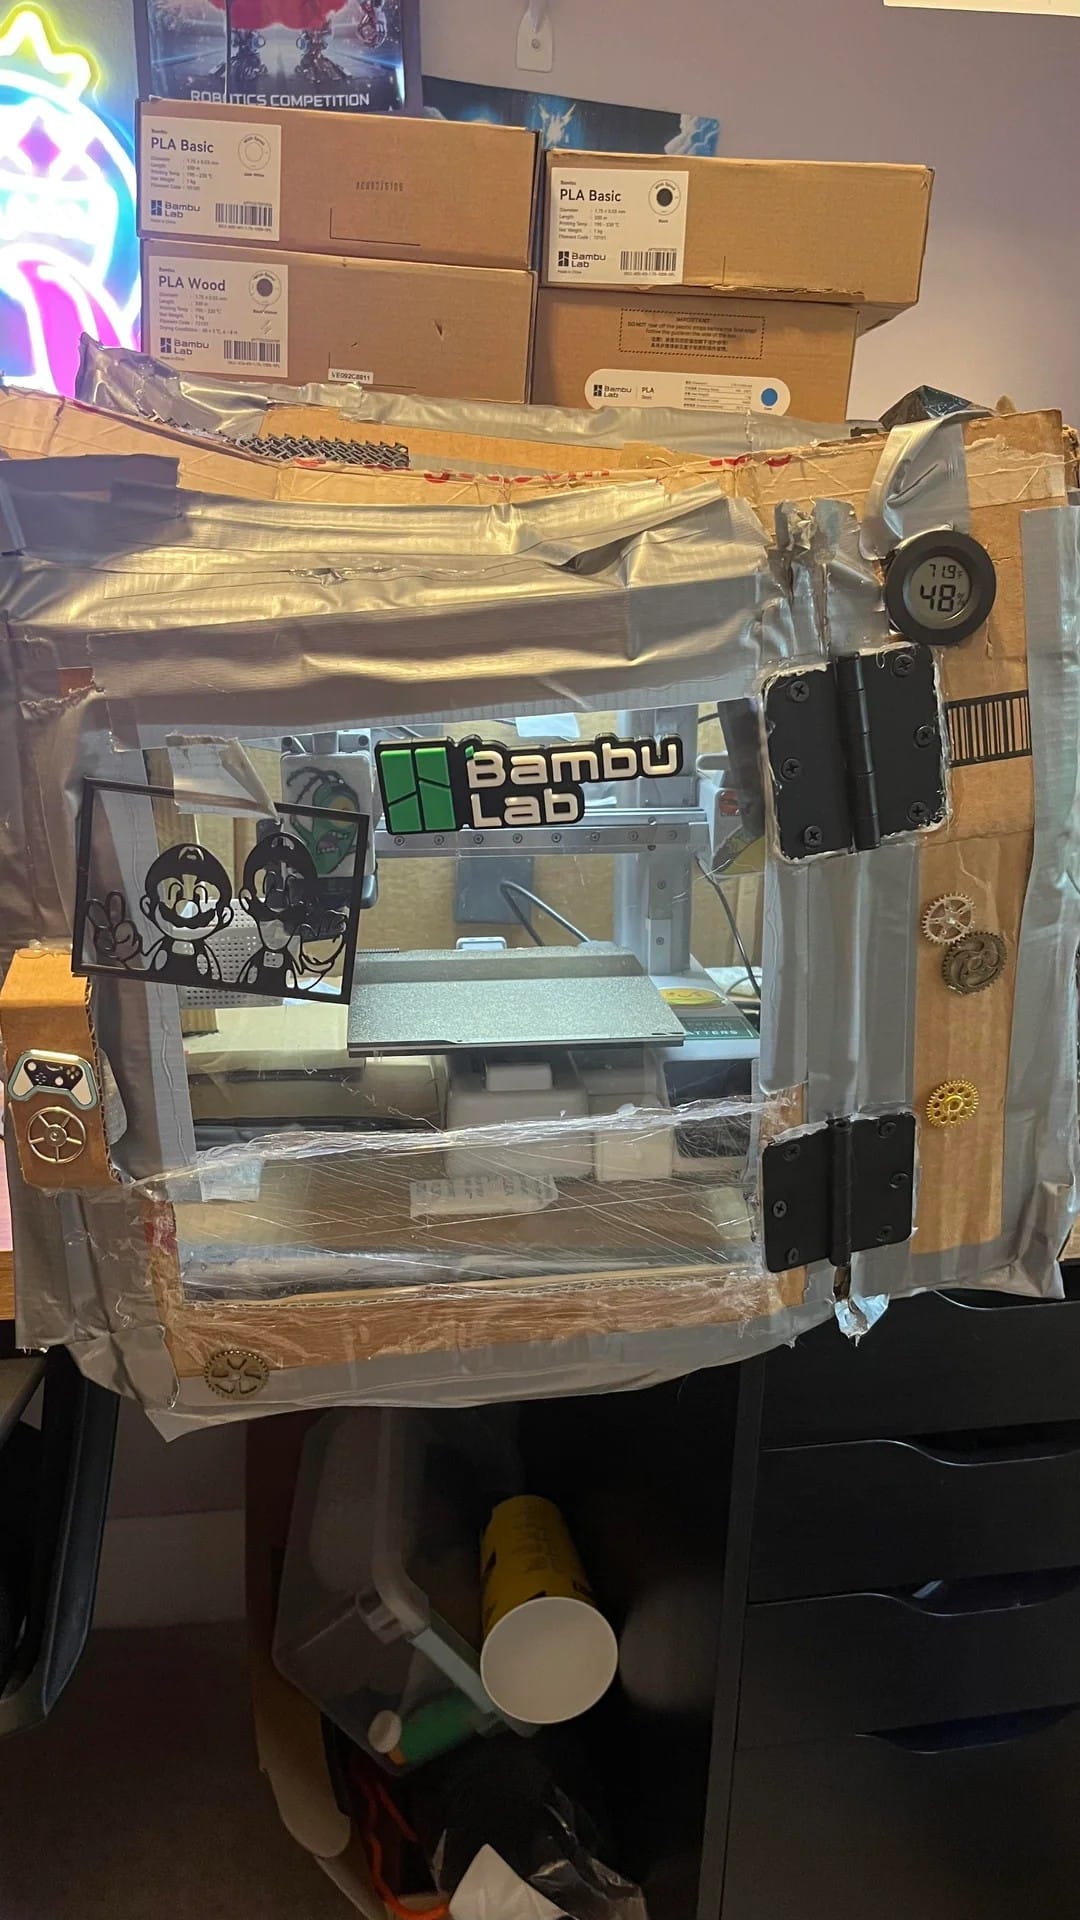
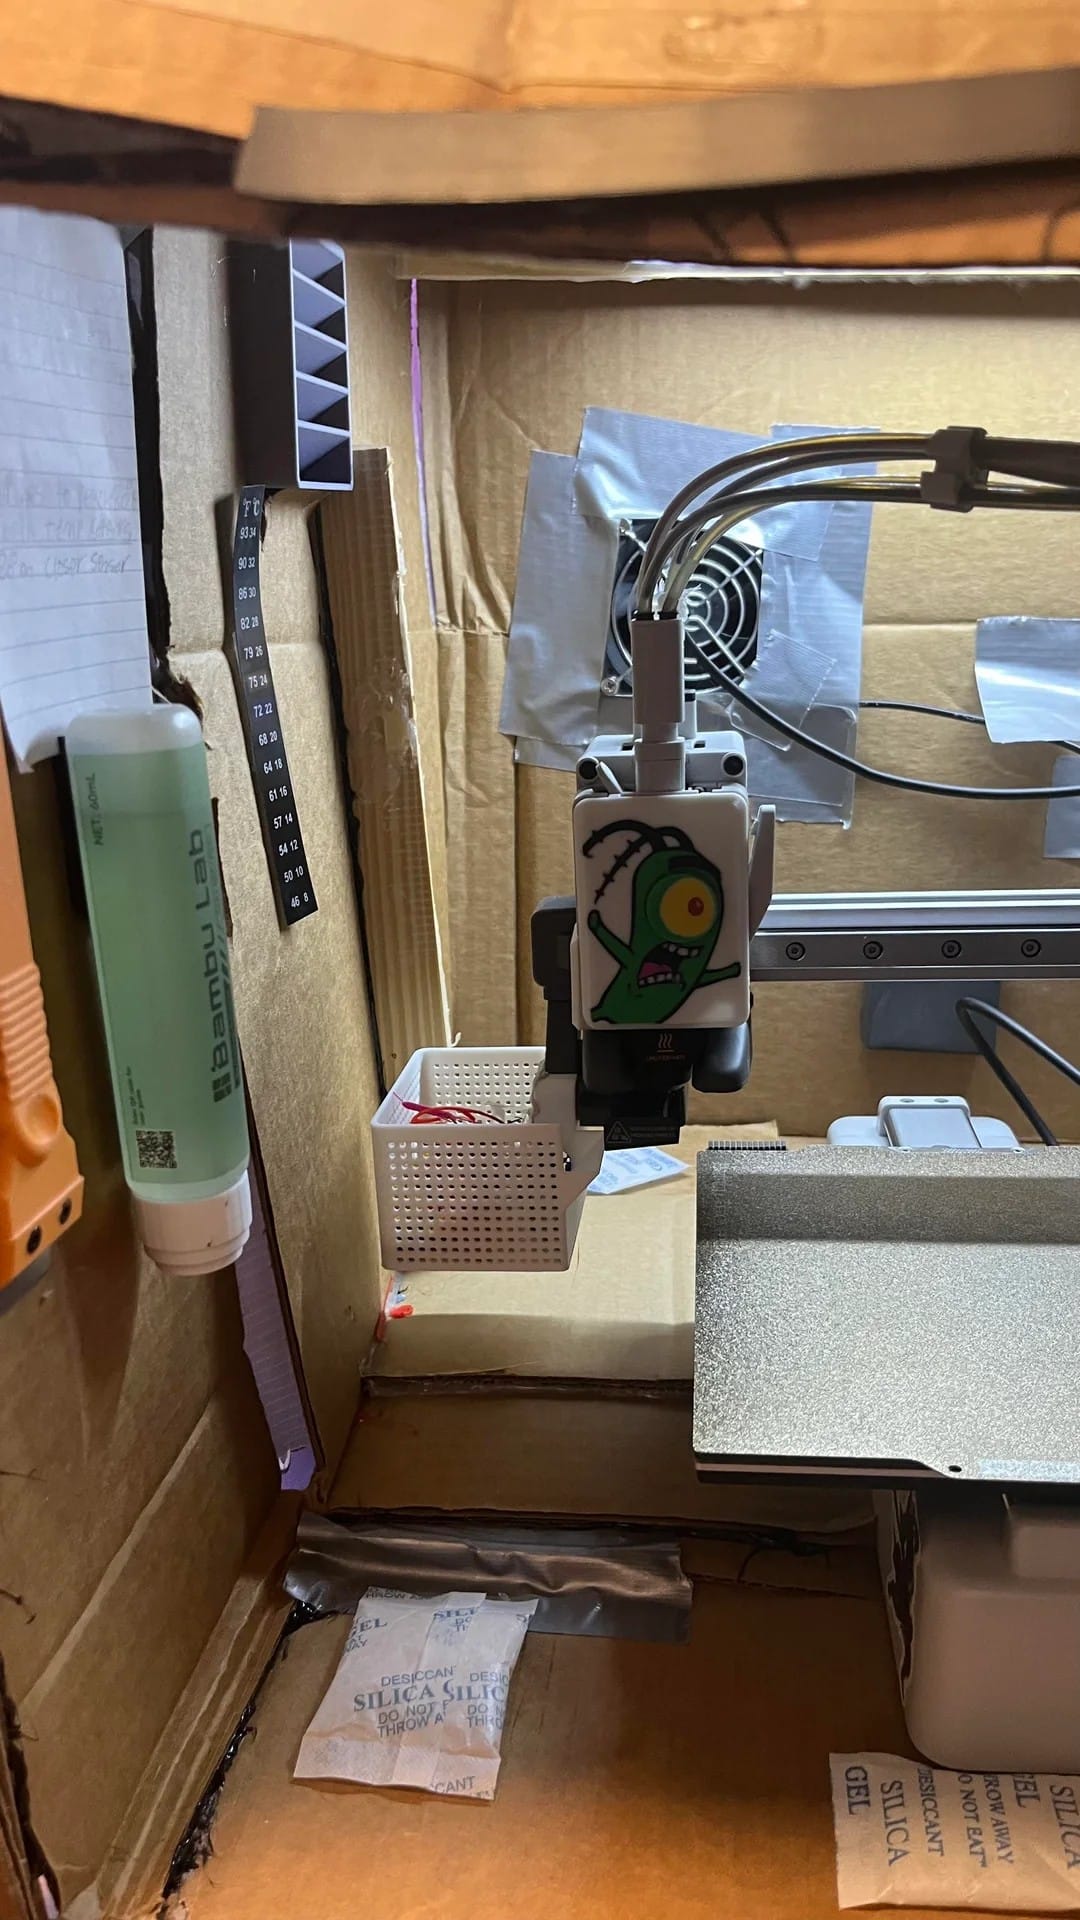
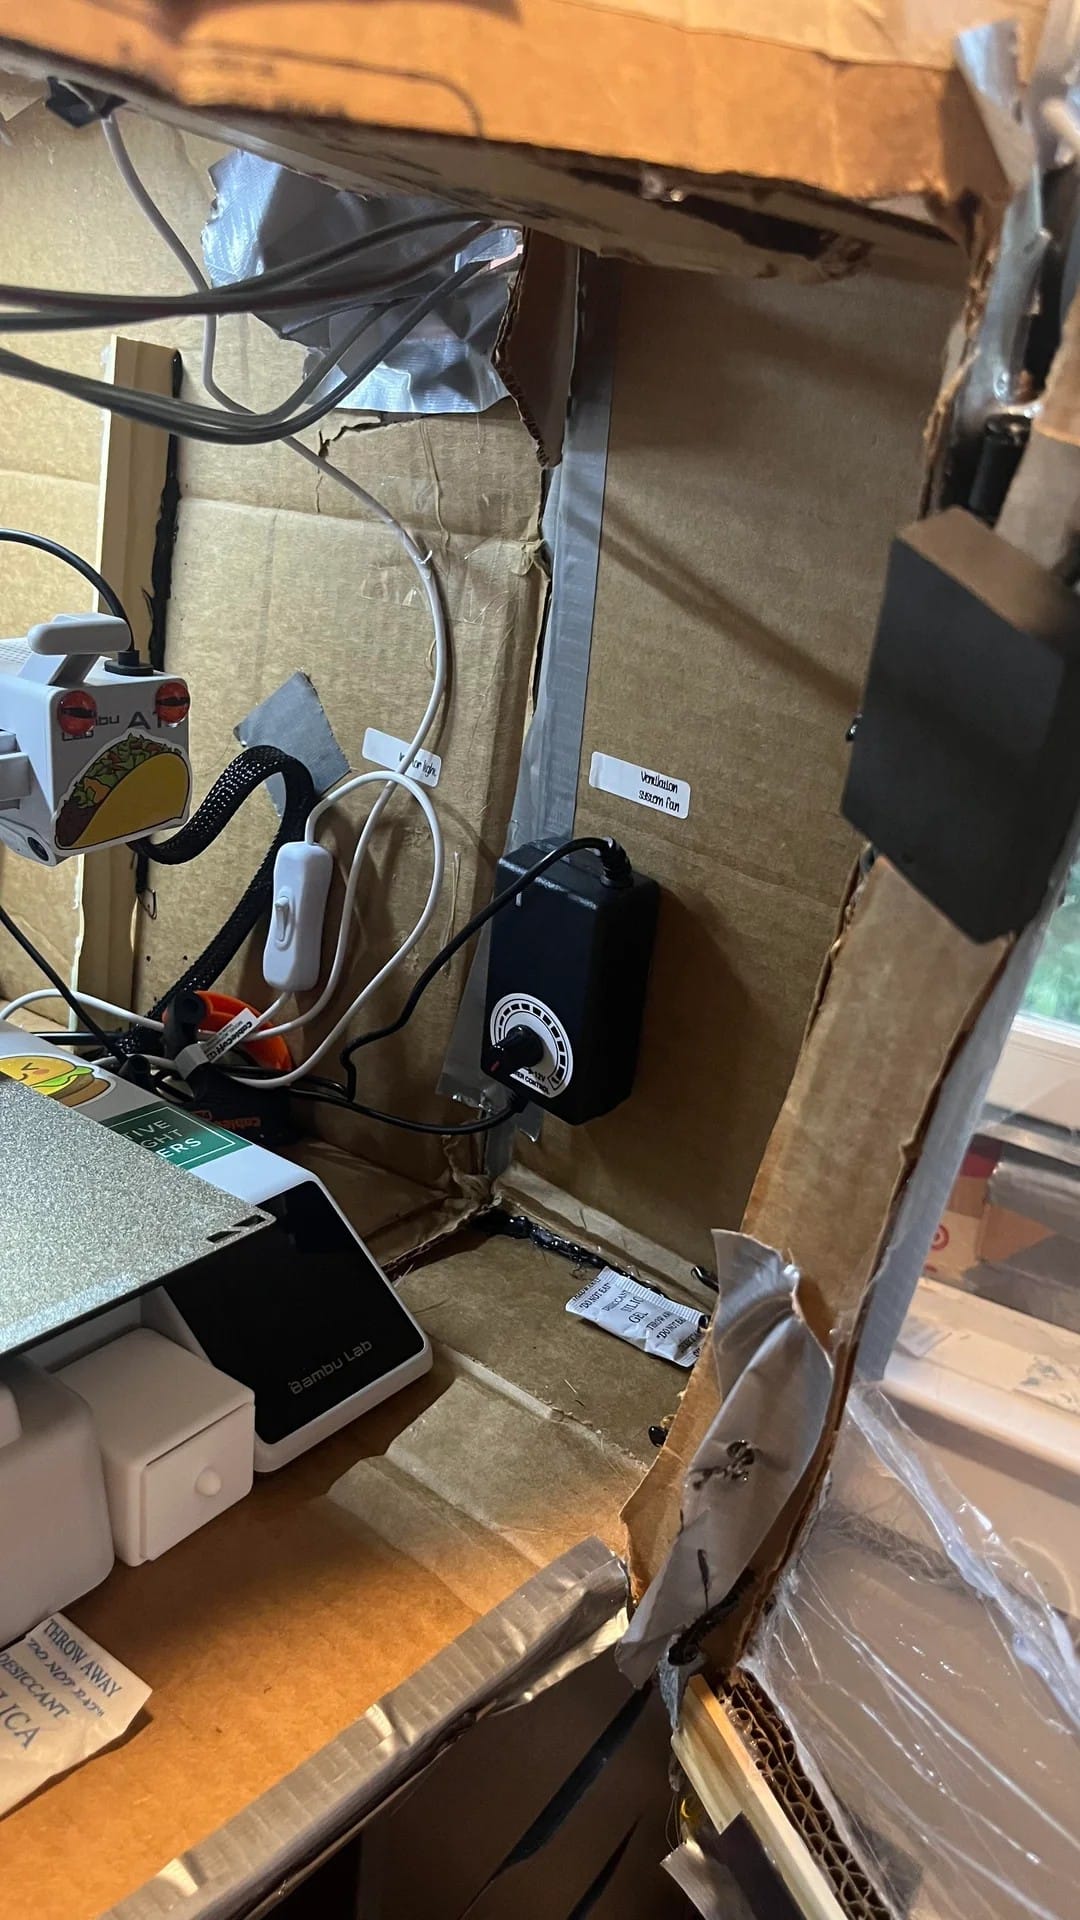
Ein 14-jähriger Maker baut sich mit Karton, Klebeband, Folienfenster, Lüfter und Temperaturanzeige ein eigenes Drucker-Setup. Nicht, weil es schön aussieht. Sondern weil er verstehen will, was passiert.
Temperatur. Luftzug. Feuchtigkeit. Materialverhalten. Bauraum. Nachkühlung. Haftung. Das ist nicht hübsch. Aber es ist ehrlich.
Viele Firmen machen es umgekehrt. Sie kaufen einen professionell wirkenden Desktop-3D-Drucker, stellen ihn ins Büro und behandeln den Kauf innerlich schon fast wie einen fertigen Fertigungsprozess.
Und dann kommt ASA.
Oder ein größeres Teil.
Oder eine Passung, die wirklich stimmen muss.
Oder ein Bauteil, das nicht nur einmal funktionieren soll, sondern zehnmal gleich.
Plötzlich wird nachgerüstet, abgeklebt, eingehaust, belüftet, getunt und diskutiert. Willkommen beim Duct-Tape Engineering: dem Moment, in dem sichtbar wird, dass ein geschlossener Drucker noch lange kein geschlossener Prozess ist.
Der Drucker war teuer. Die Illusion, dass mit dem Kauf automatisch Prozessverständnis entsteht, ist oft noch teurer.
Der Karton ist nicht peinlich. Übersprungenes Lernen ist peinlich.
Man kann über das Setup lachen. Karton, Klebeband, Folienfenster, improvisierte Abluft, kleine Temperaturanzeige. Sieht aus wie Bastelkeller mit Abenteuerpädagogik.
Aber genau darin steckt der Punkt.
Wer so etwas selbst baut, lernt zwangsläufig, dass FDM-Druck nicht nur aus “Datei rein, Teil raus” besteht. Wärme staut sich. Luftzug verändert Haftung. Material reagiert auf Umgebung. ASA verhält sich anders als PLA. Feuchtigkeit, Bauraum, Plattenzustand, Druckrichtung und Nachkühlung sind keine Details. Sie sind der Prozess.
Für einen jungen Maker ist so ein Aufbau wertvoll, weil er Ursachen sichtbar macht. Er lernt nicht nur, dass etwas funktioniert. Er lernt, warum es funktioniert.
Viele Unternehmen kaufen dagegen ein fertiges Gerät und überspringen innerlich genau diese Lernkurve.
Das ist der Denkfehler:
- Ein geschlossener Bauraum ersetzt kein Materialverständnis.
- Automatische Kalibrierung ersetzt keine Bauteilbewertung.
- Ein guter Drucker ersetzt keine Prozessgrenzen.
- Ein einzelner Erfolg ersetzt keine Wiederholbarkeit.
Gerade beim Inhouse-3D-Druck mit Bambu Lab, Prusa oder vergleichbaren Desktop-3D-Druckern entsteht dieser Denkfehler schnell: Die Maschine wirkt professionell, aber Themen wie ASA Warping, Bauraumtemperatur, Luftzug, Materialtrocknung, Maßhaltigkeit und Wiederholbarkeit bleiben trotzdem echte Prozessfragen.
Genau hier trifft Duct-Tape Engineering auf den Dunning-Kruger-Drucker im Inhouse-3D-Druck: Ein Teil funktioniert einmal, und schon fühlt sich der Prozess beherrscht an.
Ein 14-Jähriger lernt manchmal mehr, weil er weniger so tut
Der 14-Jährige mit Karton macht etwas, das viele Firmen ungern tun: Er schaut dem Prozess beim Scheitern zu.
Er sieht, wann die Temperatur fällt. Er merkt, wann Luftzug stört. Er testet, welche Änderung wirklich hilft. Er baut nicht sofort die perfekte Lösung. Er baut Verständnis auf.
Das ist Learning im besten Sinne: nicht Folienwissen, nicht Datenblatt-Romantik, sondern Ursache und Wirkung am echten Aufbau.
In Unternehmen wird dieser Schritt oft durch Investitionslogik ersetzt:
- Problem mit Warping? Neuer Drucker.
- Problem mit Oberfläche? Neues Profil.
- Problem mit Material? Neues Filament.
- Problem mit Wiederholbarkeit? Noch ein Sensor.
Das kann helfen. Aber nur, wenn das Grundproblem verstanden ist. Sonst wird aus dem neuen Gerät nur ein eleganteres Improvisationszentrum.
ASA zeigt sehr schnell, ob ein Team den Prozess verstanden hat
PLA ist geduldig. Nicht immer, aber oft genug. Viele interne Druckerkarrieren starten deshalb angenehm: Halterung, Adapter, kleine Abdeckung, Demo-Teil. Es kommt etwas Brauchbares aus der Maschine, alle sind zufrieden.
Dann kommt ein Teil für draußen. Oder ein Gehäuse. Oder eine Halterung in wärmerer Umgebung. Also ASA.
Und plötzlich ist Schluss mit der Komfortzone.
ASA kann für UV- und witterungsbeständige Kunststoffteile sehr sinnvoll sein. Aber es fordert mehr Prozessdisziplin: Bauraumtemperatur, Haftung, Warping, Kantenqualität, Bauteilausrichtung und konstruktive Details werden deutlich wichtiger. Genau deshalb gibt es eigene Ratgeber wie ASA Warping vermeiden und ASA auf Bambu drucken.
Die bittere Wahrheit: Wer bei ASA jedes Mal neu tüftelt, hat nicht nur ein Materialproblem. Er hat ein Prozessproblem.
Und dieses Prozessproblem wird teuer, sobald Konstrukteure und Entwickler nicht mehr entwickeln, sondern Druckbedingungen retten.
Die Kommentare zeigen das eigentliche Missverständnis
Unter solchen Beiträgen kommen fast immer drei Reaktionen.
Die erste: “Hauptsache, es funktioniert.”
Stimmt – im privaten Bastelkontext. Wenn ein Jugendlicher damit zuverlässig lernt und experimentiert, ist das stark. Genau so entsteht technisches Gefühl.
Die zweite: “Jeder muss mal anfangen.”
Auch richtig. Der Einstieg ist wertvoll. Ein eigener FDM-Drucker im Unternehmen ist kein Fehler. Für schnelle Prototypen, einfache Hilfsteile und erste Formtests kann er hervorragend sein.
Die dritte Reaktion ist die spannendste: “Das ist doch gar nicht das teure Modell.”
Und genau hier liegt die Pointe. Es geht nicht um die Modellnummer. Es geht um das Denkmuster. Viele Teams glauben, dass ein anderes Gerät automatisch den Prozess löst. Größer, teurer, geschlossener, mehr Sensoren, mehr Automatik.
Aber wenn das grundlegende Verständnis fehlt, wird aus dem neuen Drucker nur ein schöneres Improvisationszentrum.
| Was professionell aussieht | Was wirklich zählt |
|---|---|
| geschlossener Desktop-Drucker | stabile Prozessführung je Material |
| automatische Kalibrierung | verstandene Fehlerbilder und Grenzen |
| viele Materialprofile | passende Materialwahl nach Lastfall |
| erster erfolgreicher Druck | wiederholbare Qualität bei mehreren Teilen |
Duct-Tape Engineering ist ehrlich. Firmen-Duct-Tape ist teuer.
Im Bastelkontext ist Improvisation Lernen. Im Unternehmenskontext ist Improvisation oft versteckte Kostenverlagerung.
Dann steht nicht mehr der 14-Jährige am Karton und lernt. Dann sitzt ein Entwickler am Slicer, prüft Temperaturprofile, entfernt Support, testet Haftung, wiederholt Fehldrucke und beantwortet nebenbei Fragen aus dem Team.
Das fühlt sich intern billig an, weil keine externe Rechnung kommt. Aber es kostet trotzdem:
- Fachzeit, die eigentlich für Entwicklung gedacht war,
- Aufmerksamkeit, die in offenen Druckschleifen hängen bleibt,
- Maschinenzeit, die andere Teile blockiert,
- Fehldrucke, Nacharbeit und Abstimmung,
- Entscheidungsverzug, weil das Teil “fast fertig” ist.
Genau diese offenen Schleifen beschreibt der Artikel zum Zeigarnik-Effekt im 3D-Druck. Der Drucker ist aus, aber das Teil läuft im Kopf weiter.
Der professionelle Schritt ist nicht immer der nächste Drucker
Natürlich kann ein besseres Gerät helfen. Natürlich sind moderne Desktop-Drucker beeindruckend. Und ja: Wer intern Prototypen baut, sollte sich mit Material, Prozess und Fehlerbildern beschäftigen.
Aber der professionelle Schritt ist nicht automatisch das nächste Upgrade.
Der professionelle Schritt ist die saubere Entscheidung:
- Was bleibt sinnvoll intern?
- Was braucht Material- und Prozesswissen?
- Was muss mehrfach gleich funktionieren?
- Wo bindet der eigene Drucker mehr Aufmerksamkeit, als er spart?
- Wo sollte ein funktionales Kunststoffteil extern gefertigt werden?
Genau dafür ist der Beitrag 3D-Druck in 60 Sekunden entscheiden: intern drucken oder extern fertigen lassen sinnvoll. Es geht nicht darum, den eigenen Drucker abzuschaffen. Es geht darum, ihn nicht für Aufgaben zu missbrauchen, die besser anders gelöst werden.
Wann Duct-Tape okay ist – und wann nicht
Nicht jede Improvisation ist schlecht. Der Unterschied liegt im Ziel.
| Duct-Tape ist okay | Duct-Tape ist ein Warnsignal |
|---|---|
| Lernen, testen, verstehen | Kunden- oder Serienteile nebenbei retten |
| privater Maker-Aufbau | Entwicklungsabteilung ohne klare Zuständigkeit |
| einmaliger Versuch ohne Risiko | funktionale Teile mit Passung, Last oder Temperatur |
| bewusstes Experiment | Dauerlösung, weil niemand den Cut macht |
Wenn es um funktionale Kunststoffteile geht, zählen nicht Charme und Erfindergeist. Dann zählen Materialwahl, Bauteilgeometrie, Wiederholbarkeit und saubere Entscheidung. Dazu passt auch der Überblick zur Materialwahl für Funktionsteile aus PLA+, ASA und PA12-CF.
Fazit: Der Karton ist ehrlicher als manche Investitionsfreigabe
Duct-Tape Engineering ist lustig, weil es so sichtbar improvisiert ist.
Aber in vielen Unternehmen passiert dasselbe nur eleganter: teurerer Drucker, schöneres Gehäuse, saubereres Dashboard – und trotzdem fehlt das Verständnis für Material, Wärme, Geometrie, Wiederholbarkeit und Prozessgrenzen.
Der 14-jährige Maker mit Karton lernt wenigstens ehrlich: Er sieht Ursache und Wirkung. Manche Firmen sehen nur den Kaufpreis ihres Druckers – und nennen das dann Prozess.
Ein eigener 3D-Drucker ist ein guter Start. Für Prototypen, einfache Hilfsteile und frühe Tests ist er oft genau richtig. Aber sobald Passung, Belastung, ASA, PA12-CF, Kleinserie oder wiederholbare Qualität zählen, sollte der Fall sauber eingeordnet werden.
Nicht alles muss extern gefertigt werden.
Aber alles, was intern dauerhaft improvisiert werden muss, verdient wenigstens einen nüchternen Vergleich.
Häufige Fragen zu Duct-Tape Engineering im 3D-Druck
Was bedeutet Duct-Tape Engineering im 3D-Druck?
Duct-Tape Engineering im 3D-Druck beschreibt improvisierte Lösungen rund um Desktop-3D-Drucker, etwa selbstgebaute Enclosures, provisorische Abluft, nachgerüstete Temperaturführung oder spontane Prozessanpassungen. Im privaten Maker-Kontext kann das wertvolles Lernen sein. Im Unternehmen ist es ein Warnsignal, wenn solche Improvisationen zur Dauerlösung für funktionale Bauteile werden.
Ist ein eigener Desktop-3D-Drucker im Unternehmen schlecht?
Nein. Ein eigener Desktop-3D-Drucker ist für schnelle Prototypen, Formtests und einfache Hilfsteile sehr sinnvoll. Problematisch wird es erst, wenn kritische Funktionsteile, ASA-Bauteile, enge Passungen oder Kleinserien ohne ausreichende Prozesssicherheit intern improvisiert werden.
Wann sollte ein Bauteil extern gefertigt werden?
Eine externe Fertigung ist sinnvoll, wenn das Bauteil zuverlässig passen, mehrfach gleich entstehen, mechanisch belastet werden oder aus einem passenden Material wie ASA oder PA12-CF gefertigt werden soll. Auch wiederholte Fehldrucke, Warping, Nacharbeit oder offene Druckschleifen sprechen für einen externen Vergleich.